Znaczenie honowania w przemyśle stoczniowym
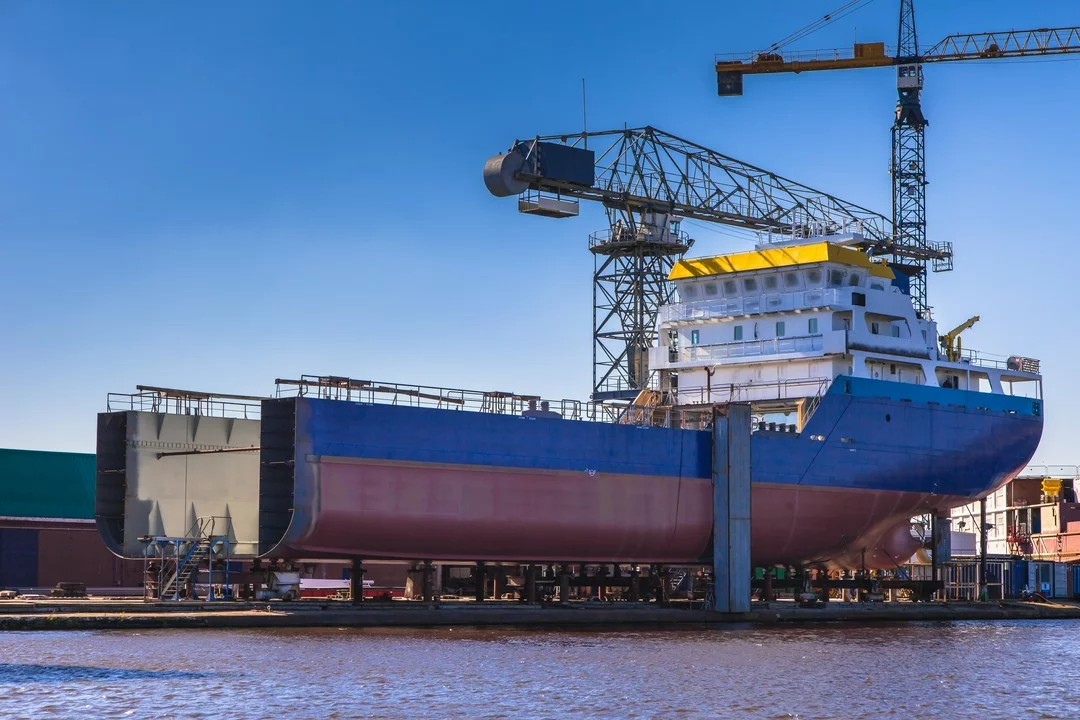
Obróbka dużych komponentów okrętowych to zadanie wymagające nie tylko odpowiednich maszyn, lecz także specjalistycznych technologii zapewniających wysoką precyzję. Honowanie otworu, czyli wykańczająca technika obróbki powierzchni wewnętrznych, pełni w tym kontekście kluczową funkcję – wpływa na szczelność, sprawność i żywotność licznych systemów okrętowych.
Przed jakimi wyzwaniami stoi przemysł stoczniowy?
Sektor budowy statków wymaga zachowania najwyższych norm jakości przy wytwarzaniu elementów konstrukcyjnych, hydraulicznych oraz napędowych. Wyzwania te koncentrują się wokół trzech głównych obszarów, związanych z:
- uzyskiwaniem bardzo gładkich i precyzyjnych powierzchni,
- zapewnianiem długiej trwałości eksploatacyjnej obrabianych elementów,
- eliminowaniem mikrouszkodzeń powstających podczas obróbki długich otworów.
Precyzyjne i gładkie powierzchnie elementów
W honowaniu otworu standardem jest osiągnięcie tolerancji średnicy rzędu ±0,0002 cala (ok. ±5 mikrometrów), przy zachowaniu chropowatości poniżej Ra 0,2 µm. Szczególnie istotne staje się to przy otworach o długości przekraczającej 1000 mm, występujących w tulejach, cylindrach i kadłubach silników okrętowych.
Im większy komponent, tym trudniejsze jest równomierne usuwanie naddatku i utrzymanie geometrii w całej długości detalu. Wymaga to stabilnych maszyn, wielopunktowych głowic ściernych oraz monitorowania procesu w czasie rzeczywistym.
Poprawa wydajności i trwałości
Precyzyjna obróbka elementów pozwala wydłużyć okres międzyserwisowy systemów napędowych i hydraulicznych. Wydajność urządzeń zależy od jakości wykończenia powierzchni – im mniejsze opory tarcia, tym większa sprawność mechaniczna.
W przypadku detali ważących kilkaset kilogramów standardowe obrabiarki są niewystarczające. Potrzebne są urządzenia wyposażone w wieloosiowe systemy kompensacji i wysokowydajne wrzeciona. Problemem są także koszty – nie każda stocznia dysponuje parkiem maszynowym umożliwiającym honowanie detali o nieregularnych kształtach i znacznej masie.
Mikrouszkodzenia i nierówności
Podczas obróbki długich detali istnieje ryzyko wystąpienia błędów geometrycznych, takich jak owalizacja czy stożkowatość. Aby je wyeliminować, konieczne jest stosowanie giętkich żerdzi z przegubami oraz systemów centrujących, które utrzymują głowicę w osi otworu.
Niewłaściwe prowadzenie narzędzia skutkuje powstawaniem mikrouszkodzeń na powierzchni roboczej, co z kolei może prowadzić do przyspieszonego zużycia uszczelnień, zwiększonego tarcia i w konsekwencji – awarii mechanizmów pokładowych.
Bezpieczeństwo jednostek pływających
Nawet niewielkie odchylenia geometryczne w komponentach takich jak zawory, siłowniki czy prowadnice mogą prowadzić do utraty szczelności lub pogorszenia parametrów pracy układów hydraulicznych.
Honowanie otworu umożliwia wytworzenie powierzchni, które zachowują wymagania dotyczące:
- szczelności ciśnieniowej,
- współosiowości,
- minimalnego zużycia.
Dzięki temu układy pracujące w ekstremalnych warunkach – od silników głównych po systemy sterowania – funkcjonują z pełną niezawodnością. Powierzenie procesu honowania otworu wyspecjalizowanym firmom, takim jak Jurgal minimalizuje ryzyko błędów technologicznych, gwarantując zgodność z wymaganiami norm branżowych.
Zaawansowane techniki honowania przemysłowego
W przemyśle stoczniowym honowanie otworu to nie tylko operacja wykończeniowa – to etap krytyczny dla funkcjonalności i niezawodności wielu kluczowych podzespołów. Wymaga precyzyjnych maszyn, dostosowanych narzędzi oraz doświadczenia w obróbce wielkogabarytowych elementów. Zastosowanie zaawansowanych technik honowania przekłada się bezpośrednio na wydajność systemów pokładowych oraz bezpieczeństwo całej jednostki pływającej.